Ein tiefer technischer Einblick in die Flanschgeometrie, Punktauswahl, Beschichtungssysteme und Installationsvariablen, die zuverlässige Verbindungen von Ausfällen vor Ort trennen.
Abstrakt
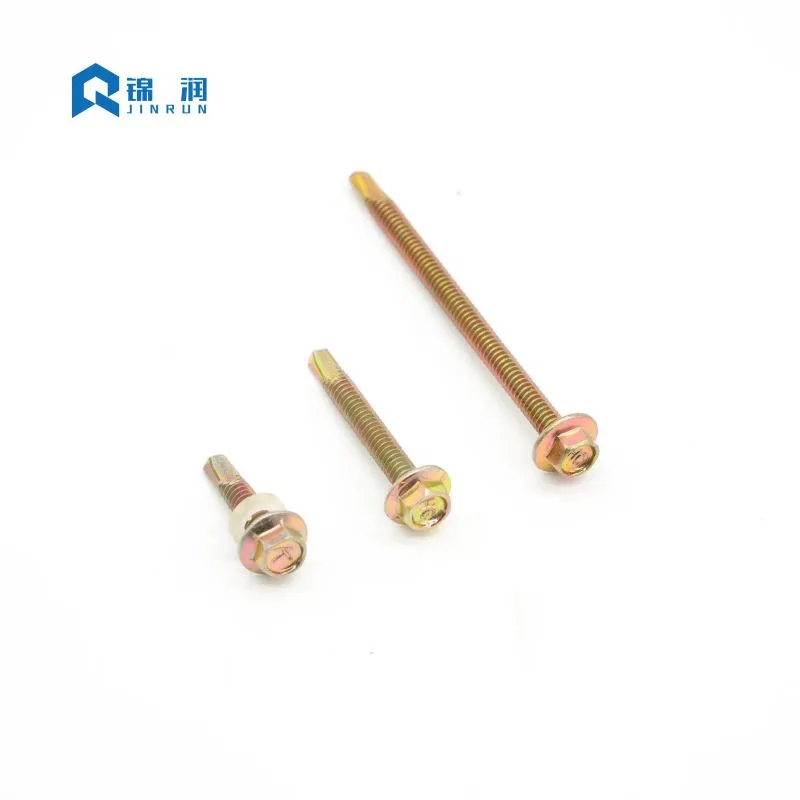
Nur wenige Verbindungselemente tragen eine so große strukturelle Verantwortung bei so wenig sichtbarer Erkennung wie dieSelbstbohrende Schraube mit Sechskantflanschkopf. Von Metalldächern und -verkleidungen bis hin zu Solarmontagen und leichtem Baustahl muss diese Schraube in einem einzigen Durchgang gebohrt, gebohrt und festgeklemmt werden – oft bei Wind, Regen und korrosiver Einwirkung. Dieser Artikel untersucht die technische Logik hinter dem integrierten Flanschkopf, das Punkt-Zahlen-System, das die Kompatibilität der Materialdicke regelt, die Beschichtungstechnologien, die die Lebensdauer bestimmen, und die Installationsvariablen, die in der Praxis am häufigsten falsch gehandhabt werden. Es richtet sich an Auftragnehmer, Händler und Verfasser von Spezifikationen, die mehr als nur eine Katalogliste benötigen: Sie benötigen ein fundiertes Verständnis dafür, warum dieses Befestigungselement funktioniert und wie man seine Leistung in anspruchsvollen Bauumgebungen aufrechterhält.
Inhaltsverzeichnis
- Konstruktionsanatomie: Warum der Flansch den Lastpfad verändertZum Abschnitt springen
- Standards, Größen und das Punkt-Zahlen-SystemZum Abschnitt springen
- Beschichtungsauswahl: Schraube an Belichtung anpassenZum Abschnitt springen
- Installationswissenschaft: Geschwindigkeit, Druck und DichtungskompressionZum Abschnitt springen
- Fehlermodi, die auf Auswahl und Technik zurückzuführen sindZum Abschnitt springen
- Qualitätssicherungs- und InspektionsprotokolleZum Abschnitt springen
- Häufig gestellte FragenZum Abschnitt springen
1. Konstruktionsanatomie: Warum der Flansch den Lastpfad verändert
Ein herkömmlicher Sechskantscheibenkopf ist auf eine separate Neopren- oder EPDM-Unterlegscheibe mit Stahlrücken angewiesen, um den Klemmdruck zu verteilen. Der Flanschkopf integriert diese Auflagefläche direkt in die Kopfgeometrie. Das Ergebnis ist nicht nur Bequemlichkeit. Es verändert die Art und Weise, wie Kraft durch die Verbindung fließt.
Der Flansch vergrößert die Auflagefläche unter dem Kopf, wodurch die Kontaktbelastung auf dünnwandigem Stahl und vorlackierten Verkleidungen verringert wird. Eine geringere Kontaktspannung verringert das Risiko von Dishing, Beschichtungsbrüchen und Durchzug, wenn die Verbindung Windsog oder Temperaturschwankungen ausgesetzt ist. Da die Lagerfläche als Teil des Kopfes bearbeitet oder kaltgeformt wird, gibt es keine separate Unterlegscheibe, die sich außermittig verschiebt, während der Installation wegfällt oder ungleichmäßig komprimiert wird.
Ebenso funktional ist der Sechskantantrieb. Es nimmt einen Standard-Steckschlüssel- oder Steckschlüssel auf und überträgt das Drehmoment mit weitaus weniger Nocken als ein Kreuzschlitz- oder Pozi-Schraubendreher. Das ist wichtig, wenn die Schraube durch eine Pfette bohren und dann ein Paneel festklemmen soll, ohne die Antriebsaussparung zu drehen oder den Kopf abzureißen. Bei großvolumigen Arbeiten ermöglicht die Kombination aus Flanschlager und Sechskantantrieb, dass ein einziges Werkzeug – typischerweise ein Schraubschrauber mit Kupplung – Tausende von Befestigungselementen in eine gleichmäßige Tiefe eindrehen kann.
Die integrierte Auflagefläche
Bei der Spezifikation von Verbindungselementen für dünnwandigen Stahl ist die Spannungsverteilung unter dem Schraubenkopf ein entscheidender technischer Gesichtspunkt. Eine Standard-Unterlegscheibe kann sich bei hohem Drehmoment verbiegen oder verformen, wodurch die Integrität der Verbindung beeinträchtigt wird. Der integrierte Flansch amSelbstbohrende Schraube mit Sechskantflanschkopfist mit einem spezifischen Dicken- und Durchmesserverhältnis konstruiert, das Biegefestigkeit bietet. Diese starre Auflagefläche sorgt dafür, dass die Klemmlast gleichmäßig auf die verbundenen Materialien verteilt wird. Bei Anwendungen mit isolierten Paneelen verhindert der Flansch, dass der Schraubenkopf durch die relativ weiche Außenhaut des Paneels zieht, und sorgt so für eine wetterfeste Abdichtung auch bei dynamischen Windlasten.
Sechskantantrieb vs. kreuzförmige Aussparungen
Die Wahl des Antriebstyps hat erheblichen Einfluss auf die Effizienz der Installation und die Zuverlässigkeit der Verbindung. Kreuzförmige Aussparungen wie Phillips oder Pozi sind so konzipiert, dass sie bei Erreichen eines bestimmten Drehmomentschwellenwerts ausfahren – eine Funktion, die ursprünglich dazu gedacht war, ein zu starkes Anziehen in der Massenproduktion zu verhindern. Bei Bauanwendungen, bei denen selbstbohrende Schrauben durch Stahl schneiden müssen, ist ein Cam-out jedoch höchst unerwünscht. Der Sechskantantrieb sorgt für einen sicheren Sechspunkt-Eingriff, der es dem Bediener ermöglicht, das erforderliche Drehmoment zum Bohren des Lochs und Gewindeschneiden aufzubringen, ohne dass der Bohrer abrutscht. Dieser formschlüssige Eingriff reduziert die Ermüdung des Bedieners, minimiert den Meißelverschleiß und stellt sicher, dass das volle Drehmoment auf die Schneidkante übertragen wird.
Gewindegeometrie und Eingriff
Das Gewindeprofil einer selbstbohrenden Schraube ist sowohl zum Schneiden als auch zum Spannen optimiert. Die Gewinde werden typischerweise gerollt und nicht geschnitten, wodurch die Kornstruktur des Stahls ausgerichtet und die Festigkeit erhöht wird. Die Steigung und der Hauptdurchmesser sind so konstruiert, dass sie im Aufnahmematerial einen ausreichenden Auszugswiderstand bieten. Feingewinde werden im Allgemeinen für Metall-auf-Metall-Anwendungen verwendet und bieten eine höhere Anzahl von Gewindegängen pro Zoll für eine größere Haltekraft in dünnen Abschnitten. Grobe Gewinde werden häufig für Holz-Metall- oder Verbundwerkstoffe bevorzugt, bei denen eine größere Gewindetiefe erforderlich ist, um das Material zu verdrängen, ohne dass es spaltet oder zerbröckelt.
- Integrierte Auflagefläche:verteilt die Klemmlast ohne lose Unterlegscheibe.
- Sechskantantrieb:höhere Drehmomentübertragung und geringerer Bitschlupf unter Last.
- Selbstbohrpunkt:macht einen separaten Bohrschritt bei Stahl-Stahl-Verbindungen überflüssig.
- Präzisionsgewinderolle:unterstützt konsistentes Einrasten und Auszugswiderstand.
2. Standards, Größen und das Punkt-Zahlen-System
Der weltweite Markt für Verbindungselemente kennt dieses Produkt unter mehreren Namenskonventionen – DIN 7504K, AS/NZS 3566 und Äquivalente der IFI-Zollserie –, aber die zugrunde liegenden Variablen bleiben gleich: Durchmesser, Länge, Gewindesteigung, Kopfgeometrie und Bohrspitzenkapazität. Der Katalog eines Lieferanten kann Dutzende von Kombinationen auflisten, aber die Spezifikationsentscheidung beschränkt sich normalerweise auf zwei Fragen: Welche Gesamtdicke muss verbunden werden und welche Punktanzahl kann diese Dicke bohren, bevor die Gewinde ineinandergreifen.
Das Punkt-Zahlen-System ist die wichtigste Auswahlvariable und wird am häufigsten falsch angewendet. A Punkt Nr. 2 ist für dünne Bleche vorgesehen. Ein Punkt Nr. 3 deckt die breite Mitte des allgemeinen Bauwesens ab. Für schwere Strukturplatten ist Punkt Nr. 5 erforderlich. Wenn die Bohrspitze ohne Gewinde kürzer ist als der kombinierte Materialstapel, beginnen die Gewinde zu greifen, bevor die Spitze die untere Schicht verlassen hat. Das Ergebnis istAufbocken: Die beiden Schichten werden auseinandergedrückt, der Gewindeeingriff wird beeinträchtigt und die Schraube kann durch Torsionsüberlastung brechen.
| Punktnummer | Typische Metalldickenkapazität | Häufiger Anwendungsfall |
|---|---|---|
| Punkt Nr. 1 | Bis zu 0,062 Zoll (≈ 1,6 mm) | Ultradünnes Blech, HVAC-Rohrleitungen |
| Punkt #2 | Bis zu 0,110 Zoll (≈ 2,8 mm) | Leichtes Blech, dünne Verkleidung |
| Punkt #3 | 0,110 – 0,210 Zoll (≈ 2,8 – 5,3 mm) | Allgemeiner Bau, Dacheindeckung, Stahlrahmen |
| Punkt #4 | 0,210 – 0,250 Zoll (≈ 5,3 – 6,4 mm) | Mittlerer Baustahl, schwerer Rahmen |
| Punkt #5 | 0,250 – 0,500 Zoll (≈ 6,4 – 12,7 mm) | Schwere Träger, dicke Platte |
Dekodierung von DIN- und IFI-Äquivalenten
Metrische und Zoll-Serien lassen sich nicht immer eins zu eins zwischen den Lieferanten abbilden. Die Durchmesser DIN ST4,8, ST5,5 und ST6,3 entsprechen gängigen leichten und mittleren Strukturverbindungen; Die IFI-Durchmesser Nr. 10, Nr. 12 und Nr. 14 bedienen den nordamerikanischen Markt. Eine Spezifikation, die in einer Serie funktioniert, kann nicht als austauschbar in der anderen angesehen werden, ohne dass Spitzenlänge, Gewindesteigung und Kopflagerdurchmesser zusammen überprüft werden. Beispielsweise kann eine DIN ST5,5-Schraube im Vergleich zu einer IFI-Nr. 12-Schraube eine etwas andere Gewindesteigung aufweisen, was sich auf den Eingriff in vorgefertigte Gewindelöcher oder das erforderliche Drehmoment auswirken kann.
Längenauswahl und Materialstapelberechnungen
Die Längenauswahl folgt einer praktischen Regel: Der Gewindeabschnitt sollte mindestens drei volle Gewindegänge über das verbundene Material hinausragen. Dieser Rand schützt die Auszugsfestigkeit und gleicht geringfügige Schwankungen in der Materialstärke aus. Wenn der Stapel Isolierung, Dichtmittel oder einen ungleichmäßigen Spalt enthält, muss die Spitze lang genug sein, um den gesamten Stapel freizugeben, bevor der Gewindeeingriff beginnt. Ingenieure sollten immer die gesamte Materialstärke (einschließlich etwaiger Dichtungen oder Unterlegscheiben) berechnen und mindestens das 1,5-fache des Schraubendurchmessers hinzufügen, um die erforderliche Mindestnennlänge zu ermitteln.
3. Beschichtungsauswahl: Anpassung der Schraube an die Belichtung
Die mechanische Konstruktion eines Verbindungselements bestimmt, ob es die Verbindung herstellen kann. Ihre Beschichtung entscheidet darüber, ob diese Verbindung bestehen bleibt. Die gleiche Schneckengeometrie kann mit galvanischem Zink, Feuerverzinkung, Zink-Aluminium-Lamellenbeschichtung oder mehrschichtigen Keramiksystemen geliefert werden, und der Unterschied in der Salzsprühleistung ist nicht inkrementell, sondern kategorisch.
Standardmäßig galvanisiertes Zink bietet grundlegenden Schutz für Innenräume und leicht geschützte Außenbereiche. In Küstenluft oder Industrieatmosphäre kann diese Beschichtung innerhalb von Monaten roten Rost aufweisen. Die Feuerverzinkung bietet eine dickere Opferzinkschicht für raue Außen- und Meeresumgebungen, aber die Beschichtungsdicke kann sich auf den Gewindesitz auswirken und erfordert eine sorgfältige Handhabung bei der Installation.
Galvanisiertes Zink und seine Grenzen
Galvanisiertes Zink ist die gebräuchlichste und wirtschaftlichste Oberfläche für selbstbohrende Schrauben. Es sorgt für eine gleichmäßige, dünne Beschichtung, die die Gewindeabmessungen nicht wesentlich verändert und so eine reibungslose Installation gewährleistet. Allerdings ist die Standardverzinkung relativ dünn, oft im Bereich von 5 bis 15 Mikrometern. In Umgebungen mit hoher Luftfeuchtigkeit, Salznebel oder industriellen Schadstoffen wird die Zinkschicht schnell verbraucht. Sobald das Zink aufgebraucht ist, beginnt der darunter liegende Kohlenstoffstahl zu korrodieren, was zu strukturellen Schwächungen und unschönen Roststreifen auf der Gebäudefassade führt.
Feuerverzinkung für raue Umgebungen
Für Anwendungen, die eine lange Haltbarkeit erfordern, ist die Feuerverzinkung (HDG) die bevorzugte Wahl. Beim HDG-Verfahren wird die Schraube in geschmolzenes Zink getaucht, wodurch eine metallurgische Verbindung entsteht, die zu einer dicken, abriebfesten Beschichtung führt. Die Zink-Eisen-Legierungsschichten bieten einen hervorragenden Opferschutz. Die dicke Beschichtung kann jedoch dazu führen, dass die Gewinde etwas schwerer werden, was die Verwendung von Muttern mit zu starkem Gewinde oder spezielle Antriebstechniken erforderlich macht. HDG ist ideal für schwere Stahlbauverbindungen, Außenzäune und Meeresumgebungen.
Fortschrittliche Zn-Al-Keramiksysteme
Einen anderen Ansatz stellen Zink-Aluminium-Keramik-Systeme vom Ruspert-Typ dar. Die Beschichtung ist ein Verbundwerkstoff: eine Zink-Opferschicht, eine Aluminium-Barriereschicht und eine anorganische Keramik-Deckschicht, die Mikroporen versiegelt. Neutrale Salzsprühnebeldaten für diese Systeme geben im Allgemeinen eine Rotrostbeständigkeit von mehr als 1.000 Stunden an, verglichen mit etwa 72–120 Stunden bei herkömmlicher Verzinkung. Bei Dächern, Fassaden und Solaranlagen, die nicht ohne weiteres gewartet werden können, macht diese Leistungslücke den Unterschied zwischen einer wartungsfähigen Baugruppe und einem vorzeitigen Austausch aus.
DerSelbstbohrende Schraube mit Sechskantflanschkopfwird häufig allein anhand der Beschichtungsleistung bewertet, die Spezifikation sollte jedoch Beschichtung, Substrat und Umgebung als ein einziges System behandeln.
| Beschichtungstyp | Relativer Korrosionsschutz | Indikative Salzsprühleistung | Best-Fit-Umgebung |
|---|---|---|---|
| Galvanisiertes Zink | Basic | ≈ 72 – 120 Stunden | Drinnen, trocken, leicht geschützt |
| Feuerverzinkt | Hoch | Dickenabhängig, substanziell | Schwer im Freien, im Meer |
| Zink-Aluminium-Flocken (Dacromet-Typ) | Hoch | Mehrere hundert Stunden | Industrie, Automobil, Küste |
| Zn-Al-Keramik (Ruspert-Typ) | Sehr hoch | Rotrost > 1.000 Stunden | Küstendächer, Chemieanlagen, nicht zu wartende Oberflächen |
Galvanische Korrosion und unähnliche Metalle
Die Auswahl der Beschichtung ist auch eine Entscheidung hinsichtlich der Materialverträglichkeit. Eine Schraube aus verzinktem Kohlenstoffstahl in Kontakt mit einer Aluminiumplatte kann bei Feuchtigkeit ein galvanisches Paar erzeugen. Das unedlere Metall korrodiert bevorzugt und die daraus resultierenden roten Roststreifen sind sowohl ein Haltbarkeits- als auch ein ästhetischer Mangel. In Küstengebieten und auf Aluminiumbaugruppen sind Edelstahlkörper, Bimetallkonstruktionen oder Barrierebeschichtungen die geeignete Spezifikation – keine schwerere Zinkschicht auf demselben Kohlenstoffstahlsubstrat.
4. Installationswissenschaft: Geschwindigkeit, Druck und Dichtungskompression
Selbstbohrende Schrauben sind metallschneidende Werkzeuge, keine Holzschrauben. Sie arbeiten innerhalb eines definierten Geschwindigkeits- und Vorschubfensters. Außerhalb dieses Fensters überhitzt die Spitze, verhärtet den Stahl oder schneidet nicht mehr. Der Unterschied zwischen einem sauberen Loch und einer verbrannten Spitze liegt normalerweise an der Drehzahl und dem Abwärtsdruck, nicht an der Qualität der Befestigungselemente.
Für Standardschrauben aus Kohlenstoffstahl wird der produktive Bereich im Allgemeinen zwischen 1.500 und 2.500 U/min angegeben. Selbstbohrende Schrauben aus Edelstahl erfordern niedrigere Drehzahlen – häufig 1.000 bis 1.500 U/min –, da das Material aushärtet und Wärme speichert. Wenn sich die Spitze ohne ausreichenden Vorschubdruck zu schnell dreht, erhöht die Reibung die Temperatur der Spitze über den Anlassbereich hinaus. Die Spitze wird blau, verliert an Härte und hört auf zu schneiden. Die Schraube dreht sich dann, ohne einzudringen, und der Installateur erhöht häufig die Geschwindigkeit weiter, was den Ausfall beschleunigt.
Werkzeugauswahl für konsistente Ergebnisse
Das Werkzeug ist genauso wichtig wie die Geschwindigkeit. Ein mit einer Kupplung ausgestatteter Schraubschrauber mit tiefenempfindlichem Objektivrevolver sorgt für gleichmäßigen Sitz. Im Gegensatz dazu übt ein Schlagschrauber mit hohem Drehmoment unkontrollierte Hämmer und Drehmomente aus; Der Kopf kann genau dann abscheren, wenn der Flansch aufsitzt, oder die EPDM-Unterlegscheibe kann zerdrückt werden, bevor der Bediener reagiert. Bei Anwendungen mit Dichtscheiben ist die Drehmomentkontrolle nicht optional. Durch die Verwendung eines tiefenempfindlichen Mundstücks wird sichergestellt, dass jede Schraube genau in der gleichen Tiefe eingedreht wird und die Unterlegscheibe unabhängig von der Ermüdung des Bedieners perfekt komprimiert wird.
Das EPDM-Unterlegscheiben-Kompressionsfenster
Bei Dächern und Fassadenverkleidungen dient die verklebte EPDM-Unterlegscheibe als primäre Wasserabdichtung. Es verfügt über einen engen korrekten Komprimierungsbereich. Übermäßige Kompression zwingt den Gummi dazu, über den Metallträger hinauszuwachsen, wodurch er UV-Strahlung ausgesetzt wird und die Gummi-Metall-Verbindung zerreißt. Bei Unterkompression bleibt die Unterlegscheibe locker, sodass durch die Kapillarwirkung Feuchtigkeit unter den Kopf gezogen werden kann. Bei einer korrekten Installation ist das EPDM am Rand der Metallscheibe leicht sichtbar und die Metallunterlage ist flach oder leicht konkav – nicht nach oben gebogen.
Der Abwärtsdruck ist die andere Hälfte der Vorschubgleichung. Leichter „federnder“ Druck bei hoher Drehzahl führt dazu, dass die Spitze eher reibt und gleitet, als dass sie schneidet. Eine gleichmäßige, lineare Kraft – bei vielen Feldführungen etwa 25 bis 35 Pfund – hält die Schneidkanten im Eingriff und erzeugt wellige Metallspäne. Feiner Metallstaub und eine blaue Spitze sind Anzeichen von Reibung, nicht von Schneiden. Gekräuselte Späne weisen darauf hin, dass die Wärme mit dem Späne abfließt und sich nicht in der Schraube ansammelt.
5. Fehlermodi, die auf Auswahl und Technik zurückzuführen sind
Bei den meisten Feldfehlern, die auf „schlechte Schrauben“ zurückzuführen sind, handelt es sich tatsächlich um Spezifikations- oder Installationsfehler. Das Verständnis des Mechanismus hinter jedem Fehler verkürzt den Diagnoseprozess und verhindert wiederholte Vorfälle.
Aufbocken und Abisolieren von Gewinden
Wie im Abschnitt „Punktnummern“ beschrieben, kommt es zum Vortrieb, wenn der Gewindeeingriff beginnt, bevor die Bohrspitze aus dem Bodenmaterial austritt. Die Schichten lösen sich, die Gewinde lösen sich im oberen Blech und die Schraube kann am Kopf abbrechen. Bei der Korrektur handelt es sich um einen längeren Punkt, nicht um einen größeren Durchmesser oder eine höhere Drehmomenteinstellung. Eine Inspektion des Lochs nach dem Ausbau kann Aufschluss darüber geben, ob die Gewinde vorzeitig eingerastet sind.
Geh- und Oberflächenschäden
Eine Schraube, die über die Platte gleitet, bevor sie einrastet, zerkratzt die Zink- oder Farbbeschichtung und schafft eine Korrosionsstelle. Gehen kommt häufig vor, wenn eine Spitze zu groß für dünne Bleche ist, wenn der Anfangsdruck zu gering ist oder wenn der Bohrer abgenutzt ist. Eine schärfere Spitze für dünnes Manometer und fester Startdruck lösen die meisten Probleme. In manchen Situationen kann die Verwendung eines Pilotstanzers oder einer speziellen Bohrspitze für dünnes Metall das Gehen vollständig verhindern.
Kopfschnappen und Drehmomentüberlastung
Kopfscherung ist ein Drehmomentfehler. Schlagschrauber und verschlissene Kupplungen sind häufige Ursachen. Die Schraube kann die Sitzfläche erreichen und dann eine Drehmomentspitze erhalten, die die Übergangsfestigkeit von Kopf zu Schaft übersteigt. Ein tiefenempfindlicher Objektivrevolver oder ein drehmomentbegrenzter Schraubschrauber verhindert das Aufspießen. Auch die richtige Größe des Antriebsbits ist von entscheidender Bedeutung, da ein locker sitzender Bit dazu führen kann, dass die Ecken des Sechskantantriebs abgerundet werden und zum Entfernen übermäßiger Kraftaufwand erforderlich ist.
Beschichtungsabbau und Grenzflächenkorrosion
Durch den Kontakt unterschiedlicher Metalle in einer feuchten Umgebung entsteht eine galvanische Zelle. Der Schaden äußert sich in Form von Rostflecken, Blasenbildung in der Beschichtung oder Querschnittsverlust an der Schnittstelle. Abhilfe schafft die Materialauswahl: Edelstahl, Bimetallkonstruktion oder eine entsprechende Barrierebeschichtung, abgestimmt auf das Plattenmaterial und die Expositionskategorie. Regelmäßige Sichtprüfungen während des Baus können Bereiche identifizieren, in denen Beschichtungen während der Installation beschädigt wurden, und so eine Ausbesserung vor der Inbetriebnahme des Bauwerks ermöglichen.
Jeder dieser Fehlermodi verstärkt das gleiche Prinzip: dasSelbstbohrende Schraube mit Sechskantflanschkopfist eine Systemkomponente. Punktnummer, Beschichtung, Untergrund, Werkzeug und Technik müssen gemeinsam ausgewählt werden. Eine Hochleistungsbeschichtung kann eine unterdimensionierte Spitze nicht ausgleichen, und eine Premium-Schraube übersteht einen Schlagschrauber ohne Tiefenkontrolle nicht.
6. Qualitätssicherungs- und Inspektionsprotokolle
Um die Zuverlässigkeit von Verbindungen bei anspruchsvollen Bauprojekten sicherzustellen, ist ein robuster Qualitätssicherungsprozess erforderlich. Planer und Auftragnehmer sollten Inspektionsprotokolle implementieren, die sowohl die eingehenden Verbindungselemente als auch die fertige Installation abdecken.
Dimensionsüberprüfung
Eingehende Verbindungselemente sollten beprobt werden, um kritische Abmessungen zu überprüfen: Kopfdurchmesser, Flanschdicke, Haupt- und Nebengewindedurchmesser und Spitzenlänge. Abweichungen in diesen Abmessungen können die Fähigkeit der Schraube beeinträchtigen, effektiv zu bohren und sicher zu klemmen. Beispielsweise bietet ein zu kleiner Flansch möglicherweise keine ausreichende Auflagefläche, was zu einer Verformung der Platte führt. Eine kürzere als die angegebene Spitzenlänge kann bei dickeren Materialstapeln zum Aufbocken führen.
Prüfung der Schichtdicke
Bei Projekten in korrosiven Umgebungen ist die Überprüfung der Beschichtungsdicke unerlässlich. Mit magnetischen Induktionsmessgeräten kann die Dicke von Zink- oder Zinklegierungsbeschichtungen zerstörungsfrei gemessen werden. Alternativ können Labortests von Opfercoupons die Salzsprühleistung und Haftung der Beschichtung bestätigen. Nur wenn die Beschichtung den Spezifikationen entspricht, kann die erwartete Lebensdauer gewährleistet werden.
Validierung mechanischer Eigenschaften
Die mechanischen Eigenschaften der Schraube – wie Torsionsfestigkeit und Härte – sind für selbstbohrende Anwendungen von entscheidender Bedeutung. Bei der Prüfung der Torsionsfestigkeit wird das maximale Drehmoment ermittelt, dem die Schraube standhalten kann, bevor der Kopf abreißt oder sich der Schaft verdreht. Bei der Härteprüfung wird sichergestellt, dass die Bohrerspitze ausreichend gehärtet ist, um in den Zielstahl einzudringen, ohne abzustumpfen, während der Kern robust genug bleibt, um Sprödbruch zu widerstehen. Lieferanten mögenJINRUNTypischerweise stellen Zertifizierungen dieser Eigenschaften auf Basis von Chargentests zur Verfügung.
7. Häufig gestellte Fragen
Woher weiß ich, welche Punktnummer ich für eine bestimmte Materialstärke verwenden soll?
Kann ich zum Anbringen dieser Schrauben einen Schlagschrauber verwenden?
Was führt dazu, dass eine selbstbohrende Schraube vor dem Bohren über die Platte „läuft“?
Lohnt es sich, eine Ruspert-Beschichtung anstelle einer Standardverzinkung zu wählen?
Warum zeigen einige montierte Schrauben innerhalb weniger Monate Roststreifen?
Für Käufer und Planer, die dokumentierte Abmessungs- und Beschichtungsoptionen benötigen, kann das Ingenieurteam detaillierte Spezifikationen und Testberichte bereitstellen. Der entscheidende Schritt besteht darin, den Materialstapel, die Expositionskategorie und die Werkzeuge zu definieren, bevor der Auftrag erteilt wird – und nicht erst, nachdem die erste Verbindung fehlgeschlagen ist.
Der Flanschkopf, die Spitzenzahl und die Beschichtung sind keine eigenständigen Merkmale. Es handelt sich um eine einzelne Spezifikationsentscheidung. Wenn sie auf die Anwendung abgestimmt sind, liefert die selbstbohrende Schraube mit Sechskantflanschkopf die Kombination, die anspruchsvolle Baugruppen zusammenhält: Bohrgeschwindigkeit, Klemmstabilität und Korrosionsbeständigkeit in einem Arbeitsgang.
Ganz gleich, ob es sich bei dem nächsten Projekt um Metalldächer, Solarmontagen oder leichten Baustahl handelt, der richtige Ausgangspunkt ist ein technisches Gespräch über Materialstärke, Belichtung und Installationsmethode.Kontaktieren Sie unsum die Spezifikation des Befestigungselements an der Anwendung auszurichten, bevor die erste Schraube eingedreht wird.
Kontaktieren Sie uns für Projektunterstützung